Artykuł sponsorowany
Dlaczego właściwości drutu zmieniają obciążenie dielektryka i filtrów podczas cięcia WEDM
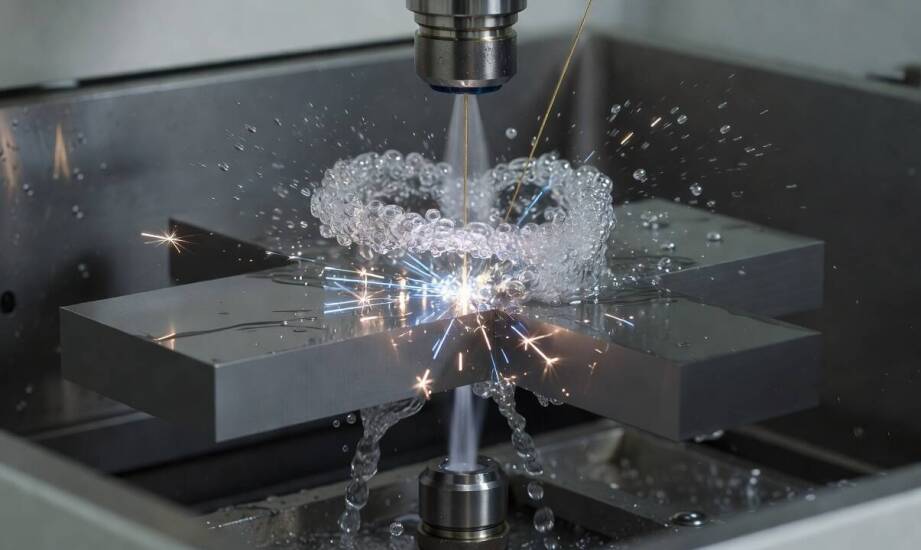
Zmiana materiału eksploatacyjnego w procesie elektrodrążenia drutowego (WEDM) często uruchamia łańcuch nieoczekiwanych reakcji w obrabiarce. Niewielka modyfikacja powłoki lub zmiana właściwości mechanicznych rdzenia sprawia, że operatorzy maszyn EDM obserwują nagły wzrost ciśnienia w układzie obiegowym oraz znacznie częstsze przestoje. Szybsze brudzenie dielektryka i większa zmienność parametrów cięcia to bezpośrednie skutki tego, jak wybrany materiał erodujący wchodzi w interakcję z cieczą roboczą i wypłukiwanym urobkiem. Zrozumienie wpływu elektrody na układ płukania ułatwia utrzymanie stabilności wyładowań. O przydatności konkretnego drutu decyduje bowiem nie tylko samo tempo cięcia, ale również ilość i rodzaj generowanych zanieczyszczeń, z którymi musi poradzić sobie infrastruktura maszyny.
Wpływ składu i powłoki drutu na parametry cieczy roboczej
Skład chemiczny oraz rodzaj powłoki bezpośrednio decydują o objętości metalicznych zanieczyszczeń trafiających do zamkniętego obiegu. Druty mosiężne wyposażone w powłokę cynkową pozwalają na osiąganie znacznie wyższych prędkości obróbki, jednak podczas procesu generują więcej drobnego pyłu. Te mikroskopijne cząstki cynku wyjątkowo szybko powodują mętnienie dielektryka i podnoszą jego przewodność elektryczną. Zanieczyszczona w ten sposób ciecz robocza traci swoje pierwotne właściwości izolacyjne. Skutkuje to lawinowym wzrostem liczby niepożądanych wyładowań wtórnych, które skutecznie zakłócają precyzję pracy i degradują krawędzie tnące. Z kolei materiały pozbawione dodatkowych warstw osłonowych produkują nieco większe bryłki odpadów stałych.
Średnica oraz wytrzymałość na rozciąganie to kolejne parametry, które silnie modyfikują stabilność procesu erozji. Grubszy przekrój przekazuje wyższą energię pojedynczego impulsu, co w naturalny sposób powiększa objętość usuwanego metalu. Zastosowanie materiału o podwyższonej wytrzymałości redukuje zjawisko niepożądanych wibracji wewnątrz wąskiej szczeliny roboczej. Ograniczenie drgań bezpośrednio zmniejsza ryzyko przerw w cięciu i stabilizuje proces powstawania iskry. W rezultacie obciążenie wkładów oczyszczających rośnie wolniej, co znacząco wydłuża okres ich bezawaryjnej pracy. Narzędziownie poszukujące optymalnych rozwiązań wiedzą, że odpowiedni drut do elektrodrążarki musi utrzymywać rygorystyczny balans między szybkością obróbki a tempem generowania trudnych do usunięcia zanieczyszczeń.
Przeciążenie układu filtracji a powtarzalność obróbki detalu
Zdolność nowoczesnej maszyny do zachowania mikronowej dokładności zależy w głównej mierze od niezakłóconego przepływu idealnie czystej cieczy. Nadmiernie obciążony system mechanicznego oczyszczania drastycznie zmienia warunki płukania szczeliny erozyjnej. Gdy rośnie opór przepływu w zapchanych wkładach, ciśnienie płynu podawanego przez dysze maleje, a bieżące wypłukiwanie urobku staje się nieskuteczne. Zalegające w szczelinie drobiny metalu wymuszają powstawanie wyładowań pasożytniczych, które tworzą nieregularne warstwy przetopione na gotowym detalu. Widocznym skutkiem takich zaburzeń są trudne do skorygowania odchylenia wymiarowe i wyraźne pogorszenie chropowatości powierzchni.
Skuteczna filtracja drobnych cząstek zapobiega kumulacji twardych osadów w newralgicznych punktach hydrauliki obrabiarki. Objawy wskazujące na niewydolność układu to przede wszystkim odczuwalny spadek prędkości drążenia, nawet przy zachowaniu w pełni stabilnych ustawień generatora prądowego. Operatorzy odnotowują także regularny wzrost przewodności powyżej bezpiecznego progu zaleconego przez producenta urządzenia. Maszyna zgłasza wtedy powtarzające się ostrzeżenia o zbyt niskim przepływie w głowicach lub skokach ciśnienia różnicowego. Działająca w branży zaopatrzenia przemysłowego hurtownia Transcorn dostarcza komponenty ułatwiające zachowanie sterylności w obiegu dielektryka. Prawidłowo dobrana filtracja połączona z właściwym materiałem erodującym przywraca stabilność procesu znacznie skuteczniej niż mozolna, ręczna korekta parametrów na pulpicie sterowniczym.
Szczegółowa analiza parametrów obróbki wyraźnie udowadnia, że materiał drutowy stanowi integralny element znacznie większego, mechanicznie połączonego ekosystemu. Nawet najbardziej agresywne i najszybsze cięcie traci sens biznesowy, jeśli wygenerowane odpady doprowadzą do szybkiego paraliżu kosztownego systemu oczyszczania cieczy roboczej. Precyzyjne dopasowanie właściwości fizykochemicznych elektrody do wydajności układu płukania gwarantuje ciągłość pracy. Świadomy dobór materiałów eksploatacyjnych na etapie przygotowania produkcji skutecznie zapobiega przedwczesnemu zużyciu pomp ciśnieniowych i chroni precyzję detali przed niszczącym wpływem nadmiarowych zanieczyszczeń.
Kategorie artykułów
Polecane artykuły
Wybór trumny a ostatnie pożegnanie: co warto wziąć pod uwagę?
Wybór trumny to istotny element organizacji pogrzebu, który wpływa na ostatnie pożegnanie Zmarłego. Przy podejmowaniu decyzji warto uwzględnić różne czynniki, takie jak materiały, styl oraz preferencje zarówno osoby Zmarłej, jak i jej rodziny. Usługi Pogrzebowe Agnieszki Olszewskiej oferują szeroki
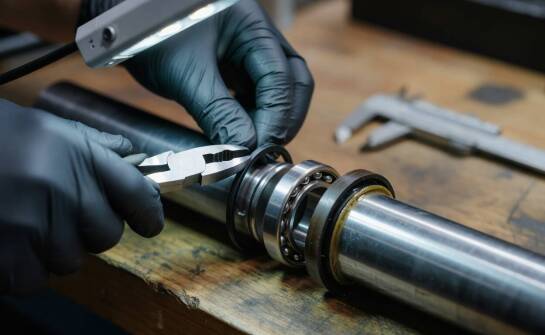
Gdy uszczelnienie wału i pierścień zabezpieczający decydują o trwałości łożyska
Wyciek środka smarnego z oprawy oraz gwałtowne zużycie bieżni i elementów tocznych to zazwyczaj pierwsze sygnały poważnej usterki mechanicznej. Służby utrzymania ruchu często koncentrują się na wymianie samego uszkodzonego elementu, pomijając fakt, że węzeł kinematyczny funkcjonuje jako ściśle powią